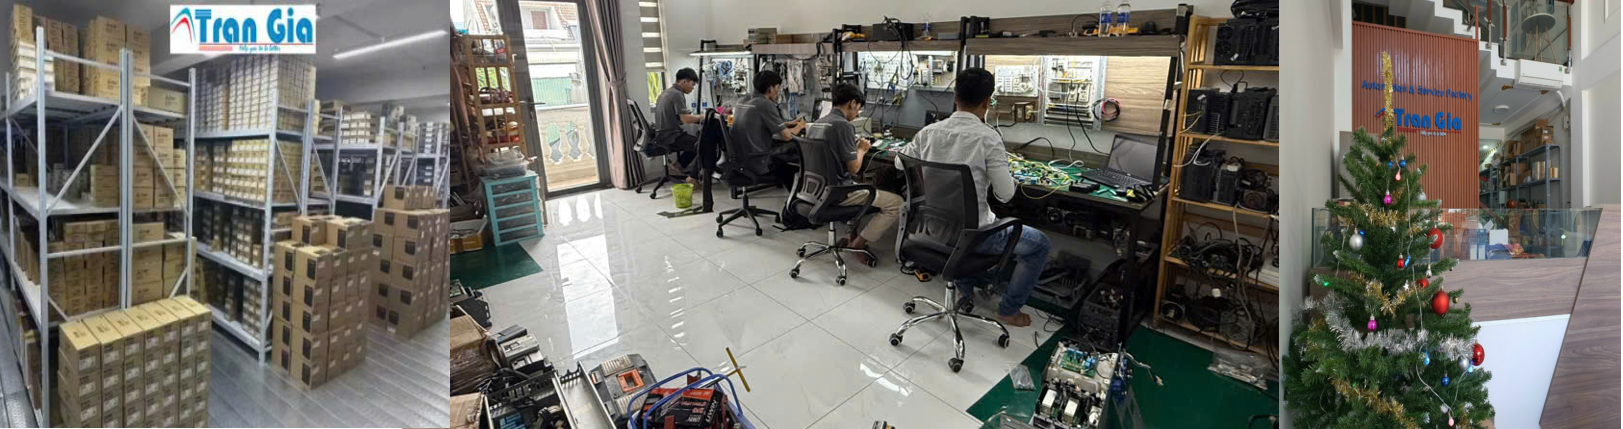
Hình ảnh một số màn hình HMI đang được sửa chữa tại Trần Gia Automation


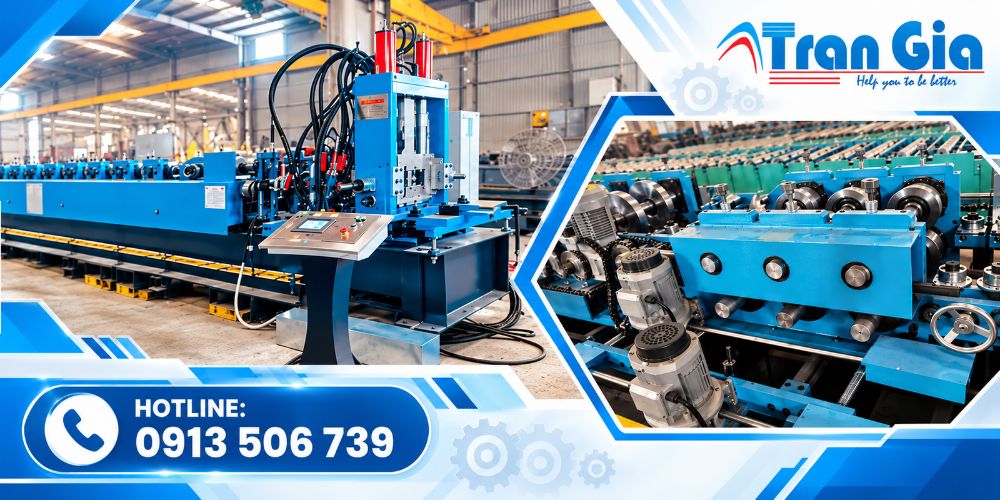




Trần Gia Automation chuyên nhận sửa màn hình máy cán xà gồ, hỗ trợ kiểm tra tình trạng thiết bị, đánh giá lỗi hiển thị, cảm ứng và kết nối điều khiển, từ đó tư vấn giải pháp theo kết quả thực tế. Quá trình kiểm tra sau sửa chữa cũng cần xác minh các chức năng quan trọng trước khi đưa màn hình trở lại dây chuyền sản xuất.
HOTLINE: 0913 506 739 Trong quá trình vận hành máy cán xà gồ, màn hình HMI đóng vai trò quan trọng trong việc cài đặt chiều dài thành phẩm, số lượng sản phẩm, tốc độ vận hành và theo dõi trạng thái hoạt động của máy. Khi màn hình xuất hiện lỗi, người vận hành có thể gặp tình trạng không nhập được thông số, không gửi được lệnh chạy hoặc màn hình vẫn hiển thị nhưng máy không phản hồi.
Tuy nhiên, không phải sự cố nào xuất hiện trên màn hình cũng xuất phát từ chính HMI. Nguyên nhân có thể nằm ở nguồn cấp, dây truyền thông, bộ điều khiển PLC hoặc tín hiệu từ các thiết bị ngoại vi. Vì vậy, việc sửa màn hình máy cán xà gồ cần bắt đầu bằng quá trình kiểm tra và xác định nguyên nhân, thay vì vội vàng thay linh kiện.
Trần Gia Automation tiếp nhận kiểm tra và sửa chữa màn hình HMI công nghiệp theo tình trạng thực tế, hỗ trợ đánh giá lỗi hiển thị, cảm ứng và kết nối điều khiển để đưa ra phương án xử lý phù hợp.

Màn hình HMI là giao diện để người vận hành trao đổi lệnh với hệ thống điều khiển. Khi thao tác trên màn hình không tạo ra phản hồi như mong muốn, sự cố có thể liên quan đến nhiều bộ phận khác nhau.
Chẳng hạn, màn hình vẫn hiển thị đầy đủ nhưng giá trị chiều dài không thay đổi sau khi nhập. Trường hợp này có thể liên quan đến cảm ứng, chương trình HMI, kết nối truyền thông hoặc điều kiện cho phép ghi dữ liệu trong PLC. Nếu chỉ thay tấm cảm ứng mà không kiểm tra các yếu tố còn lại, lỗi có thể vẫn tiếp diễn.
Một số trường hợp khác thường gặp gồm:
Màn hình không khởi động dù máy đã được cấp điện.
Hình ảnh hiển thị nhưng bị sọc, nhấp nháy hoặc tối bất thường.
Cảm ứng không phản hồi tại một vùng hoặc trên toàn bộ bề mặt.
Các nút điều khiển trên giao diện hoạt động không ổn định.
Màn hình báo mất kết nối PLC hoặc dữ liệu vận hành không cập nhật.
HMI bị treo, tự khởi động lại hoặc không vào được giao diện chính.
Xác định đúng nhóm lỗi giúp kỹ thuật viên lựa chọn hướng sửa chữa phù hợp, hạn chế thay linh kiện không cần thiết và tránh ảnh hưởng đến chương trình điều khiển của máy.
Trước khi tiến hành sửa chữa, cần ghi nhận biểu hiện thực tế của thiết bị. Các bước dưới đây giúp khoanh vùng nguyên nhân ban đầu, nhưng không thay thế việc kiểm tra chuyên sâu bên trong màn hình hoặc tủ điện.
Nếu HMI không lên nguồn, hãy quan sát đèn báo trên thiết bị, tình trạng nguồn cấp và các biểu hiện khi máy khởi động. Với những hệ thống sử dụng nguồn 24VDC cho HMI, kỹ thuật viên cần kiểm tra điện áp tại đầu cấp, đầu nối và khả năng ổn định của nguồn theo thông số thiết bị.
Các nguyên nhân có thể bao gồm nguồn cấp không đủ, dây dẫn lỏng, đầu nối bị oxy hóa hoặc mạch nguồn bên trong HMI gặp sự cố.
Nếu nguồn cấp bên ngoài vẫn đạt yêu cầu nhưng màn hình không khởi động, cần kiểm tra sâu hơn phần nguồn và bo mạch. Không nên kết luận màn hình hỏng hoàn toàn chỉ dựa trên hiện tượng mất hình.
Lưu ý: Việc đo kiểm trong tủ điện cần do người có chuyên môn thực hiện sau khi áp dụng biện pháp an toàn điện phù hợp.
Đối với trường hợp màn hình bị tối, xuất hiện sọc, đốm hoặc nhấp nháy, cần xác định lỗi nằm ở tấm LCD, hệ thống đèn nền, cáp kết nối hay mạch điều khiển hiển thị.
Có thể phân biệt sơ bộ qua biểu hiện:
Màn hình tối nhưng vẫn có dấu hiệu hoạt động: Có thể liên quan đến đèn nền hoặc mạch cấp nguồn cho màn hình.
Hình ảnh xuất hiện sọc hoặc đốm: Cần kiểm tra LCD, cáp tín hiệu và các kết nối liên quan.
Màn hình chớp tắt theo chu kỳ: Nên kiểm tra độ ổn định nguồn cấp, đầu nối và tình trạng khởi động của thiết bị.
Màn hình trắng hoặc không hiển thị nội dung: Có thể liên quan đến đường truyền tín hiệu hình ảnh, bo mạch hoặc phần mềm khởi động.
Đây chỉ là những dấu hiệu tham khảo. Kết quả chẩn đoán chính xác cần dựa trên model HMI, tình trạng thực tế và kết quả đo kiểm.
Cảm ứng gặp sự cố có thể khiến người vận hành không thể thay đổi chiều dài cắt, số lượng sản phẩm hoặc các thông số cài đặt khác.
Để khoanh vùng lỗi, cần xác định cảm ứng không hoạt động hoàn toàn hay chỉ mất phản hồi tại một số vị trí. Nếu hình ảnh vẫn rõ nhưng thao tác chạm không được ghi nhận, nguyên nhân có thể nằm ở tấm cảm ứng, cáp kết nối, mạch xử lý cảm ứng hoặc cấu hình hiệu chuẩn.
Nếu chỉ một vùng trên màn hình không nhận thao tác, cần kiểm tra tình trạng hao mòn hoặc hư hỏng cục bộ của lớp cảm ứng. Trường hợp cảm ứng phản hồi sai vị trí, cần xem xét cả vấn đề hiệu chuẩn và tình trạng phần cứng.
Tùy cấu tạo thiết bị, phương án xử lý có thể là hiệu chuẩn lại, sửa mạch cảm ứng hoặc thay tấm cảm ứng tương thích. Không nên thay toàn bộ màn hình khi chưa xác định được phạm vi hư hỏng.
Một trong những bước quan trọng khi sửa màn hình máy cán xà gồ là xác định thiết bị nào đang gây ra sự cố. HMI và PLC phối hợp với nhau nhưng đảm nhiệm những chức năng khác nhau.
HMI chủ yếu hiển thị thông tin và tiếp nhận thao tác từ người vận hành. PLC xử lý chương trình điều khiển, đọc tín hiệu đầu vào và điều khiển đầu ra theo logic đã cài đặt.
Có thể cần kiểm tra HMI khi xuất hiện các biểu hiện như:
Màn hình không lên nguồn hoặc không khởi động hoàn chỉnh.
LCD bị sọc, tối, mất hình hoặc hiển thị không ổn định.
Cảm ứng không phản hồi dù giao diện vẫn hiển thị.
HMI thường xuyên bị treo hoặc tự khởi động lại.
Các thao tác trên giao diện không được ghi nhận đúng.
Những biểu hiện này giúp định hướng kiểm tra nhưng chưa đủ để khẳng định HMI là nguyên nhân duy nhất.
Nếu màn hình vẫn hiển thị bình thường và thao tác cảm ứng được ghi nhận, nhưng máy không thực hiện lệnh điều khiển, cần xem xét trạng thái PLC và các điều kiện vận hành liên quan.
Ví dụ, người vận hành nhập thông số thành công nhưng máy không chạy. Khi đó, cần kiểm tra trạng thái PLC, tín hiệu liên động, nút dừng khẩn, cảm biến và điều kiện an toàn của máy theo sơ đồ điều khiển.
Không nên tự ý đấu tắt cảm biến, vô hiệu hóa liên động hoặc bỏ qua mạch dừng khẩn để thử máy, vì có thể gây nguy hiểm cho người và thiết bị.
Khi HMI xuất hiện thông báo mất kết nối PLC, dữ liệu không cập nhật hoặc các giá trị hiển thị bị đứng, cần kiểm tra đường truyền giữa hai thiết bị.
Các hạng mục có thể cần xem xét gồm:
Dây truyền thông và đầu nối.
Cổng giao tiếp trên HMI và PLC.
Thông số truyền thông như địa chỉ thiết bị, tốc độ truyền và cấu hình cổng.
Trạng thái hoạt động của PLC.
Lỗi cấu hình hoặc chương trình giao tiếp.
Với kết nối Ethernet, cần kiểm tra dây mạng, cổng kết nối và cấu hình địa chỉ IP. Với kết nối nối tiếp, cần xác minh đúng loại cổng, sơ đồ chân và thông số truyền thông theo tài liệu của thiết bị.
Không nên thay đổi thông số giao tiếp tùy ý khi chưa sao lưu cấu hình và chưa nắm rõ thiết lập hiện tại.
Sau khi xác định được nguyên nhân, kỹ thuật viên sẽ lựa chọn phương án phù hợp với mức độ hư hỏng và khả năng sửa chữa của thiết bị.
Nếu lỗi xuất phát từ mạch nguồn hoặc bo mạch bên trong, cần tiến hành kiểm tra linh kiện, đường cấp nguồn và các vị trí kết nối liên quan. Phương án sửa chữa phụ thuộc vào mức độ hư hỏng, tình trạng linh kiện và khả năng đáp ứng của model màn hình.
Sau khi sửa, thiết bị cần được kiểm tra khả năng khởi động, độ ổn định và chức năng hiển thị trước khi đưa trở lại hệ thống.
Với màn hình hiển thị bình thường nhưng cảm ứng bị liệt, lệch điểm hoặc mất phản hồi, có thể cân nhắc thay tấm cảm ứng nếu cấu tạo thiết bị cho phép.
Linh kiện thay thế cần tương thích với kích thước, kiểu kết nối và cấu tạo của màn hình. Sau khi lắp đặt, cần kiểm tra toàn bộ vùng cảm ứng, đặc biệt là các khu vực thường xuyên sử dụng để nhập thông số sản xuất.
Nếu LCD bị hư hỏng, hình ảnh mất ổn định hoặc đèn nền không hoạt động, cần đánh giá khả năng sửa chữa trước khi quyết định thay thế.
Việc lựa chọn LCD phải phù hợp với kích thước, độ phân giải, giao tiếp và cấu tạo của thiết bị. Thay linh kiện không tương thích có thể khiến màn hình không hiển thị đúng hoặc không thể lắp đặt hoàn chỉnh.
Trong một số trường hợp, màn hình vẫn hoạt động nhưng giao diện không hiển thị đúng hoặc dữ liệu giao tiếp không chính xác. Khi đó, cần kiểm tra chương trình HMI, cấu hình truyền thông và khả năng tương thích với PLC.
Trước khi can thiệp phần mềm, nên sao lưu chương trình và các thông số hiện có nếu có thể. Việc nạp lại chương trình cần đúng phiên bản, đúng model và đúng cấu hình máy để tránh mất dữ liệu hoặc làm thay đổi logic vận hành.

Đối với sự cố màn hình máy cán xà gồ, quá trình xử lý cần có bước kiểm tra trước và thử nghiệm sau sửa chữa. Trần Gia Automation triển khai theo hướng xác định nguyên nhân thực tế, hạn chế thay thế linh kiện khi chưa cần thiết.
Bước 1: Tiếp nhận thông tin sự cố
Ghi nhận model HMI, tình trạng màn hình, thời điểm phát sinh lỗi và biểu hiện của máy khi vận hành. Hình ảnh hoặc video lỗi có thể giúp định hướng kiểm tra ban đầu.
Bước 2: Kiểm tra thiết bị và kết nối
Đánh giá nguồn cấp, tình trạng hiển thị, cảm ứng, cáp kết nối và giao tiếp với PLC. Tùy trường hợp, cần kiểm tra thêm chương trình hoặc các điều kiện điều khiển liên quan.
Bước 3: Xác định nguyên nhân và đề xuất phương án
Sau khi khoanh vùng hư hỏng, kỹ thuật viên đánh giá khả năng sửa mạch, thay cảm ứng, thay LCD hoặc xử lý lỗi cấu hình. Phương án thực hiện cần dựa trên tình trạng thiết bị và yêu cầu vận hành thực tế.
Bước 4: Tiến hành sửa chữa
Thực hiện sửa chữa hoặc thay linh kiện tương thích theo phương án đã thống nhất. Trong quá trình xử lý, cần chú ý bảo vệ bo mạch, đầu nối và dữ liệu chương trình của thiết bị.
Bước 5: Kiểm tra chức năng sau sửa chữa
Kiểm tra khả năng khởi động, chất lượng hiển thị, độ nhạy cảm ứng và trạng thái kết nối. Nếu điều kiện cho phép, cần thử nghiệm giao tiếp với PLC và xác minh các chức năng liên quan đến nhập thông số, hiển thị dữ liệu và điều khiển.
Bước 6: Đánh giá trước khi đưa vào sử dụng
Thiết bị chỉ nên được đưa trở lại vận hành sau khi các chức năng cần thiết đã được kiểm tra và hệ thống đáp ứng yêu cầu an toàn. Những lỗi chưa được xử lý triệt để cần được ghi nhận để tiếp tục theo dõi.

Để quá trình kiểm tra thuận lợi hơn, doanh nghiệp nên cung cấp các thông tin sau nếu có:
Hãng sản xuất và model màn hình HMI.
Hình ảnh tem thông số ở mặt sau thiết bị.
Video thể hiện lỗi khi cấp nguồn hoặc thao tác.
Mô tả thời điểm lỗi xuất hiện và tần suất tái diễn.
Thông tin về kết nối với PLC và các thiết bị liên quan.
Bản sao chương trình HMI hoặc thông tin cấu hình nếu có thể trích xuất an toàn.
Các dữ liệu này giúp kỹ thuật viên xác định đúng dòng thiết bị, chuẩn bị phương án kiểm tra và hạn chế những thao tác không cần thiết. Nếu lỗi chỉ xuất hiện khi kết nối với máy, cần ghi nhận đầy đủ trạng thái hoạt động của hệ thống trước khi tháo thiết bị.
Màn hình công nghiệp thường hoạt động trong môi trường có bụi kim loại, rung động và nhiệt độ thay đổi. Việc bảo dưỡng đúng cách giúp giảm nguy cơ phát sinh sự cố và kéo dài tuổi thọ thiết bị.
Một số biện pháp nên thực hiện gồm:
Vệ sinh bề mặt màn hình bằng vật liệu phù hợp, tránh sử dụng hóa chất có thể làm hỏng lớp cảm ứng.
Hạn chế tác động mạnh hoặc dùng vật sắc nhọn trên bề mặt cảm ứng.
Kiểm tra định kỳ đầu nối, dây nguồn và dây truyền thông.
Đảm bảo tủ điện có điều kiện thông gió và kiểm soát nhiệt độ phù hợp.
Sao lưu chương trình HMI và PLC theo quy trình quản lý thiết bị.
Ghi nhận các cảnh báo bất thường thay vì chỉ khởi động lại máy nhiều lần.
Không tự ý thay đổi thông số truyền thông hoặc chương trình khi chưa xác định rõ nguyên nhân.
Nếu màn hình xuất hiện lỗi lặp lại, doanh nghiệp nên kiểm tra sớm để tránh tình trạng sự cố nhỏ phát triển thành hư hỏng nghiêm trọng hơn.
Để xử lý hiệu quả lỗi điều khiển trên máy cán xà gồ, cần phân biệt rõ sự cố xuất phát từ HMI, PLC, nguồn cấp hay đường truyền kết nối. Việc kiểm tra theo từng nhóm lỗi giúp xác định đúng nguyên nhân, lựa chọn phương án sửa chữa phù hợp và hạn chế thay thế linh kiện không cần thiết.
Trần Gia Automation chuyên nhận sửa màn hình máy cán xà gồ, hỗ trợ kiểm tra tình trạng thiết bị, đánh giá lỗi hiển thị, cảm ứng và kết nối điều khiển, từ đó tư vấn giải pháp theo kết quả thực tế. Quá trình kiểm tra sau sửa chữa cũng cần xác minh các chức năng quan trọng trước khi đưa màn hình trở lại dây chuyền sản xuất.
Hình ảnh một số màn hình HMI đang được sửa chữa tại Trần Gia Automation